不同混合气体组合在焊接工艺中的作业效果提升——圣艺高科气体的实践探索
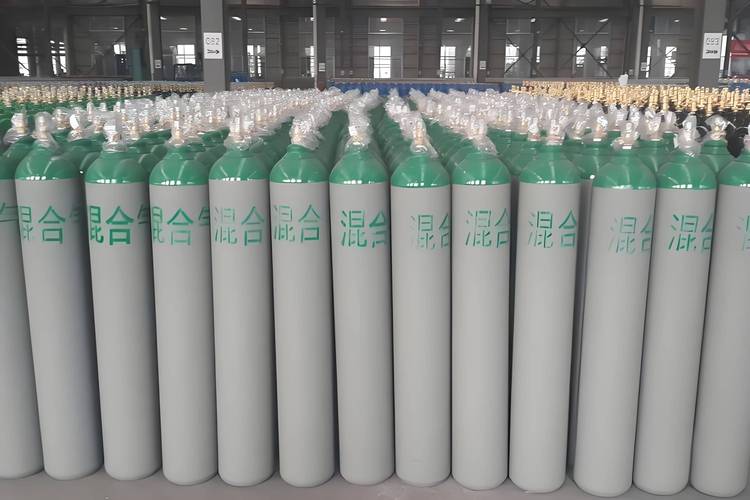
焊接工艺作为现代制造业的基础连接技术,其质量与效率在很大程度上取决于保护气体的选择。传统单一气体(如纯氩、纯CO₂)虽能满足基本需求,但在电弧稳定性、熔滴过渡、飞溅控制等方面存在局限。圣艺高科气体通过大量工艺试验发现,针对不同焊接方法与材料,科学设计混合气体组合,可显著提升作业效果,实现质量、效率与成本的协同优化。
一、MAG焊中Ar/CO₂混合气的精细化配比
在低碳钢及低合金钢的MAG焊中,纯CO₂保护气虽然成本低、熔深大,但飞溅大、电弧稳定性差。圣艺高科气体研究表明,采用Ar+15%~20%CO₂的混合气,可形成稳定的轴向射滴过渡,飞溅率降低40%以上,焊缝成形美观;而对于厚板深熔焊,适当提高CO₂比例至25%,则能在保证熔深的同时改善电弧挺度。这种“按需配比”的思路,使同一焊接工位在不同板厚工况下均能获得最佳综合效益。
二、不锈钢MIG焊中Ar/O₂与Ar/CO₂的差异化选择
奥氏体不锈钢焊接对保护气的氧化性极为敏感。圣艺高科气体推荐在MIG焊中采用Ar+1%~2%O₂的混合气,微量氧气可稳定电弧、改善熔池润湿性,同时避免增碳;而在要求更高抗腐蚀性的场合,则采用Ar+2%CO₂或三元混合气(Ar+He+CO₂)。实践显示,合理的气体组合可使不锈钢焊缝的鱼鳞纹细腻均匀,接头耐蚀性提升15%以上,并显著减少背面氧化色。
三、铝合金焊接中Ar/He混合气的高效突破
铝合金MIG焊常因导热快、熔深不足而效率受限。圣艺高科气体引入Ar+30%~50%He的混合气,利用氦气的高电离电位与高导热性,使电弧能量密度提高,熔深增加30%~50%,焊接速度可提升20%以上,同时减少气孔倾向。对于厚壁铝构件,该混合气组合已成为替代传统纯氩工艺的高效方案。
四、三元混合气在特殊工况下的协同效应
在脉冲MIG焊或高强钢焊接中,圣艺高科气体开发的Ar+CO₂+O₂三元混合气,通过调节各组分比例(如Ar+8%CO₂+1%O₂),实现了电弧稳定性、熔滴过渡控制与氧化性之间的平衡。试验表明,三元混合气可使热输入更集中,热影响区宽度减小约10%,接头韧性得到改善,特别适用于薄板高速焊与机器人自动化焊接。
五、气体纯度与供气系统的配套保障
混合气体的效能不仅取决于配比,还与纯度与混配精度密切相关。圣艺高科气体采用在线混配与精密配比控制技术,确保各组分偏差小于±2%,并对水分、露点进行严格监控,避免氢气孔与氧化夹杂。配合环形送气与流量自适应系统,作业现场的气体覆盖均匀性提升,保护效果更加稳定可靠。
综上,焊接保护气体已从“单一通用”走向“组合定制”。圣艺高科气体以焊接工艺需求为导向,通过Ar/CO₂、Ar/O₂、Ar/He及三元混合气的科学组合,在不同材料与工况下实现了电弧稳定、飞溅减少、熔深可控、效率提升的综合效果。随着焊接自动化与智能化的发展,混合气体组合的精准设计与动态调控将成为提升焊接核心竞争力的关键环节。
如若转载,请注明出处:http://www.syqiti.com/product/53.html
更新时间:2026-11-21 19:23:16